Zusammenfassung
Das Lagersystem ist eine der kritischsten Komponenten für den ordnungsgemäßen Betrieb eines Verbrennungsmotors. Obwohl Ausfälle von Gleitlagern nur selten auftreten, müssen schwerwiegende Folgen berücksichtigt werden. Dazu gehören beispielsweise aufwendige Reparaturen an der Kurbelwelle, die zu langen Stillstandszeiten des Motors führen können.
Verfahren zur Zustandsüberwachung bieten die Möglichkeit, kritische Betriebszustände zu verhindern, die durch Lagerverschleiß und Lagerausfälle verursacht werden. Dabei ist die frühzeitige Erkennung einer Anomalie (einer ungewöhnlichen Abweichung vom normalen Verhalten) entscheidend. Denn bei einem drohenden Ausfall des Lagersystems beträgt die verfügbare Reaktionszeit für geeignete Gegenmaßnahmen, wie beispielsweise eine Reduzierung der Motorleistung oder eine Abschaltung des Motors, in der Regel nur wenige Sekunden. Da schnelllaufende und mittelschnelllaufende Motoren etwa 10 bis 60 Sekunden benötigen, um von ihrer Nenndrehzahl bis zum vollständigen Stillstand abzubremsen, können einfache Überwachungsalgorithmen nach dem aktuellen Stand der Technik einen beginnenden Lagerausfall möglicherweise zu spät erkennen. Dies gilt insbesondere für Verfahren, die sich auf festgelegte Grenzwerte stützen, beispielsweise auf eine maximal zulässige Lagertemperatur. Dadurch besteht die Gefahr, dass schwerwiegende Motorschäden nicht mehr verhindert werden können.
Ziel dieser wissenschaftlichen Arbeit ist es daher, fortschrittliche Ansätze zur Zustandsüberwachung von Lagern zu untersuchen. Diese Ansätze kombinieren zuverlässige Messgrößen, die aussagekräftige Informationen über den Zustand des Lagers liefern, mit anspruchsvollen Diagnosekonzepten. Untersuchungen an einem Lagerprüfstand sowie an einem Versuchsmotor, bei denen verschiedene Überwachungsparameter erfasst werden, dienen dazu, eine umfassende experimentelle Datenbank aufzubauen. Anhand der Messungen am Lagerprüfstand werden mehrere Parameter zur Lagerüberwachung bewertet und hinsichtlich ihrer Aussagekraft sowie ihrer gegenseitigen Zusammenhänge untersucht. Dabei liegt ein besonderer Schwerpunkt auf Situationen, in denen Lagerausfälle gezielt herbeigeführt werden. Auf Grundlage der am Lagerprüfstand gewonnenen Erkenntnisse werden ausgewählte fortschrittliche Messgrößen anschließend an einem mehrzylindrigen Versuchsmotor untersucht. Dabei wird geprüft, ob sie sich auch unter realistischen Betriebsbedingungen zur Lagerüberwachung eignen.
Auf Basis einer bereits verfügbaren Messdatenbank wird außerdem der Einsatz geeigneter datenbasierter Verfahren aus dem Bereich des maschinellen Lernens vorgestellt. Ziel ist es, die Lagertemperatur während eines störungsfreien Betriebs in Echtzeit vorherzusagen, wobei die jeweiligen Betriebsbedingungen des Motors berücksichtigt werden.
Ein solches Modell kann als Referenz für die Zustandsüberwachung dienen. Dadurch lassen sich selbst geringfügige Abweichungen vom erwarteten Verhalten des Lagersystems erkennen und rechtzeitig geeignete Gegenmaßnahmen einleiten.
Abschließend werden mögliche Schritte zur weiteren Verbesserung von Lagerüberwachungssystemen diskutiert. Darüber hinaus wird erläutert, wie darauf aufbauend Konzepte für die vorausschauende Instandhaltung (Predictive Maintenance) entwickelt werden könnten.
1 EINLEITUNG
Das Lagersystem ist eine der kritischsten Komponenten für den ordnungsgemäßen Betrieb eines Verbrennungsmotors (ICE, Internal Combustion Engine). Obwohl Ausfälle von Gleitlagern nur selten auftreten, können sie schwerwiegende Folgen haben, beispielsweise aufwendige Kurbelwellenreparaturen, die zu langen Stillstandszeiten des Motors führen. Verfahren zur Zustandsüberwachung (CM, Condition Monitoring) bieten die Möglichkeit, kritische Betriebszustände zu verhindern, die durch Lagerverschleiß und Lagerausfälle verursacht werden (1–5).
Die frühzeitige Erkennung einer Anomalie ist entscheidend, da bei einem drohenden Ausfall des Lagersystems für geeignete Gegenmaßnahmen, wie beispielsweise eine Reduzierung der Motorleistung oder eine Abschaltung des Motors, in der Regel nur wenige Sekunden zur Verfügung stehen. Da schnelllaufende und mittelschnelllaufende Motoren etwa 10 bis 60 Sekunden benötigen, um von ihrer Nenndrehzahl bis zum vollständigen Stillstand abzubremsen, können einfache Überwachungsalgorithmen nach dem aktuellen Stand der Technik einen beginnenden Lagerausfall möglicherweise zu spät erkennen. Dies gilt insbesondere für Verfahren, die auf festen Grenzwerten beruhen, wie beispielsweise der maximal zulässigen Lagertemperatur. Dadurch können schwerwiegende Motorschäden unter Umständen nicht mehr verhindert werden. Ziel dieser Arbeit ist es daher, fortschrittliche Ansätze zur Zustandsüberwachung von Lagern zu untersuchen, die zuverlässige Messparameter mit aussagekräftigen Informationen über den Lagerzustand und anspruchsvolle Diagnosekonzepte kombinieren.
Abschnitt 2 erläutert zunächst die Grundlagen und theoretischen Prinzipien der Funktionsweise von Gleitlagern. Diese bilden die Grundlage für eine detaillierte Untersuchung der Reibungsverlustleistung als eines der zentralen Mechanismen, die zu Lagerausfällen führen können. Anschließend werden spezifische Messparameter und die dazugehörigen Sensorkonzepte vorgestellt und erläutert, die sich für die Erkennung beginnender Schäden am Lagersystem eignen.
Aufbauend auf diesen theoretischen Überlegungen behandelt Abschnitt 3 experimentelle Untersuchungen, bei denen die Messtechnik für Gleitlager unter definierten Laborbedingungen an einem Gleitlagerprüfstand getestet wird. Die gewonnenen Ergebnisse ermöglichen ein tieferes Verständnis des Verhaltens der einzelnen Messtechnologien sowie des erforderlichen Aufwands für die Instrumentierung und Datenverarbeitung. Durch die Verwendung standardisierter Testprogramme wird sichergestellt, dass die Testbedingungen reproduzierbar sind. Gleichzeitig wird ein direkter Vergleich der Messtechnologien ermöglicht. Darüber hinaus können auch Messtechnologien indirekt miteinander verglichen werden, die nicht gleichzeitig eingesetzt werden konnten, beispielsweise aufgrund unterschiedlicher Anforderungen an die elektrische Isolierung der Lageroberfläche.
Auf Grundlage dieser Erkenntnisse und der ermittelten Zusammenhänge werden die vielversprechendsten Messtechnologien anschließend an realen Motoren weiter untersucht. Die Untersuchungen am Lagerprüfstand ermöglichen es außerdem,
die aussichtsreichsten Technologien mit anderen Messtechnologien zu vergleichen und ihre Zusammenhänge zu analysieren, auch wenn diese anderen Technologien für die Zustandsüberwachung von Lagern unter realen Betriebsbedingungen als ungeeignet eingestuft wurden.
Abschnitt 4 beschreibt experimentelle Untersuchungen an realen Motoren. Aufgrund von Einschränkungen hinsichtlich des verfügbaren Bauraums und des Aufwands für die Instrumentierung kommen nur ausgewählte Messtechnologien zum Einsatz. Darüber hinaus wird das Potenzial datenanalytischer Verfahren zur Auswertung der Messdaten und zur Erstellung von Referenzmodellen für die weitere Nutzung in der Zustandsüberwachung demonstriert.
Abschnitt 5 behandelt wirtschaftliche Überlegungen zur zusätzlichen beziehungsweise neuartigen Überwachungstechnik für Lager. Abschließend gibt Abschnitt 6 einen Ausblick.
2 GRUNDLAGEN UND THEORIEN
Ein allgemeiner Hinweis ist wichtig, bevor die Funktionsweise von Lagern und ihre Ausfallarten erläutert werden: Der Vergleich zwischen Gleitlagern und Wälzlagern (REBs, Roller Element Bearings) soll ein besseres Verständnis einiger grundlegender Prinzipien vermitteln und wesentliche Unterschiede sowie Herausforderungen veranschaulichen, insbesondere im Hinblick auf die Entstehung und Ausbreitung von Lagerschäden.
Aufgrund der grundlegenden Tragfähigkeit, des verfügbaren Bauraums und der Einbausituation in großen mehrzylindrigen Verbrennungsmotoren (MCEs, Multicylinder Engines) gibt es für die Hauptlager (MBs, Main Bearings) und die Pleuellager am großen Pleuelauge (BEBs, Big End Bearings) praktisch keine Alternative zum Einsatz von Gleitlagern.
Die rechtzeitige Erkennung von Gleitlagerschäden, bevor größere Motorschäden entstehen, ist jedoch schwierig, wie in den folgenden Abschnitten erläutert wird.
2.1 Prozess der Zustandsüberwachung von Lagern
Gemäß der Instandhaltungsnorm EN 13306:2017 (66) wird die Zustandsüberwachung (CM, Condition Monitoring) als eine „manuell oder automatisch durchgeführte Tätigkeit definiert, die dazu dient, in festgelegten Zeitabständen die Eigenschaften und Parameter des tatsächlichen physikalischen Zustands eines Objekts zu messen“. Der Begriff „Objekt“ bezeichnet dabei einen „Teil, eine Komponente, ein Gerät, ein Teilsystem, eine Funktionseinheit, eine Anlage oder ein System, das einzeln beschrieben und betrachtet werden kann“.
Entsprechend dieser Definition umfasst der Überwachungsprozess für Gleitlager – ebenso wie für andere Motorkomponenten – weitere Schritte: die Zustandserfassung, bei der Parameter gemessen werden, die den Zustand des Lagers widerspiegeln; den Zustandsvergleich, bei dem diese Parameter anhand eines Referenzzustands bewertet werden; sowie die Diagnose, bei der Art und Ort von Schäden identifiziert werden, um frühzeitig geeignete Instandhaltungsmaßnahmen einleiten zu können (77).
Die Norm EN 13306:2017 (66) unterscheidet außerdem verschiedene Instandhaltungsarten, die auf Lagersysteme angewendet werden können. Die korrektive Instandhaltung und die präventive Instandhaltung unterscheiden sich darin, ob Maßnahmen erst nach oder bereits vor einem Lagerausfall ergriffen werden.
Innerhalb der präventiven Instandhaltung wird zwischen der vorausbestimmten Instandhaltung und der zustandsorientierten Instandhaltung (CBM, Condition-Based Maintenance) unterschieden. Der Unterschied besteht darin, ob die Verschlechterung des Lagerzustands überwacht wird.
Wenn die zustandsorientierte Instandhaltung zusätzlich eine Prognose über den zukünftigen Zustand des Lagers umfasst, wird sie zu einer Strategie der vorausschauenden Instandhaltung (PdM, Predictive Maintenance).
Für die Entwicklung neuer oder die Verbesserung bestehender Verfahren zur Zustandsüberwachung von Lagern sowie entsprechender Instandhaltungsstrategien stehen verschiedene Ansätze zur Zustandserfassung zur Verfügung. Diese Ansätze, das heißt die jeweiligen Messsysteme, können sich hinsichtlich des Ausfallmechanismus, den sie überwachen, geringfügig unterscheiden.
2.2 Grundlagen der Hydrodynamik und des Wälzkontakts
Bevor die Messsysteme ausführlich behandelt werden, werden zunächst der Lagerprüfstand, die Motorsysteme und die Machine-Learning-Algorithmen sowie die grundlegende Funktionsweise von Gleitlagern und ihre Unterschiede zu Wälzlagern (REB, Rolling Element Bearings) erläutert.
2.2.1 Das hydrodynamische Prinzip
Ein hydrodynamisches Lagersystem in einem Verbrennungsmotor (ICE) besteht im Allgemeinen aus drei Teilen: der Welle, dem Lager (das in einem Lagergehäuse montiert ist) und dem Schmiermittel. Auf Grundlage der physikalischen Gesetze der Strömungsmechanik (Navier-Stokes-Gleichungen und Kontinuitätsgleichung) sind der Keileffekt (durch Rotation) und der Quetscheffekt, wie in Abbildung 1 dargestellt, für die ordnungsgemäße Funktion des Lagersystems verantwortlich. Sie ermöglichen die Trennung der Welle vom Lager.
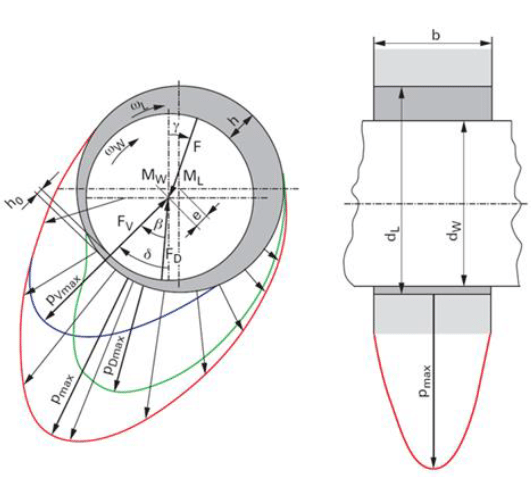
Figure 1. Hydrodynamic principle of rotation and squeeze effect [8]
Der Quetscheffekt tritt nur bei dynamischer Belastung auf. Hinsichtlich der Rotation veranschaulicht die in Abbildung 2 dargestellte Stribeck-Kurve den Zusammenhang zwischen dem Reibungskoeffizienten und der Drehzahl.
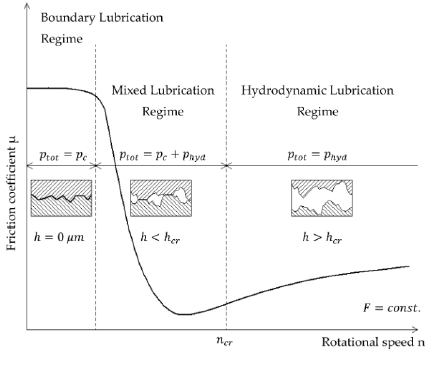
Figure 2. Stribeck curve with different lubrication regimes [9]
Die in Drehrichtung wirkende Reibungskraft wird durch Gleichung 1 definiert. Sie ergibt sich aus der Scherspannung im Öl bei vollständig hydrodynamischer Schmierung oder – bei Mischreibung – aus der Kombination der Scherspannung im Öl und der Scherspannung infolge des Kontakts zwischen den Rauheitsspitzen der Oberflächen.
FR = μ Fn (1)
Da die Scherkräfte innerhalb des Schmierfilms wirken, sind die Fluideigenschaften des Öls entscheidend für die Höhe der Reibungskräfte und damit für die Reibungsverlustleistung eines hydrodynamischen Lagersystems. Die entsprechenden Zusammenhänge werden in den Gleichungen 2 bis 5 erläutert und in Abbildung 3 veranschaulicht.
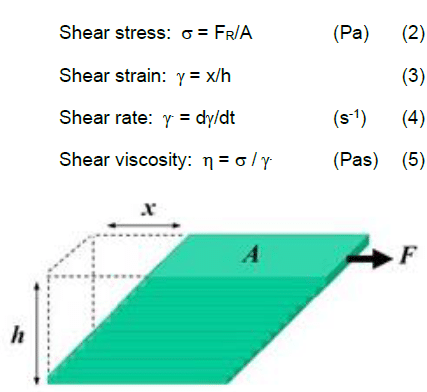
Figure 3. Relation of shear force to shear strain [8]
Bei auftretender Mischreibung müssen zu den Scherkräften, die durch die reine hydrodynamische Schmierung entstehen, zusätzlich die Scherkräfte infolge des Kontaktdrucks zwischen den Rauheitsspitzen addiert werden. Siehe hierzu auch Gleichung 6.
FRT = FR + FRA (6)
2.2.2 Wälzkontakt
Um die Herausforderungen bei der frühzeitigen Erkennung von Ausfällen bei Lagern mit hydrodynamischer Schmierung besser zu veranschaulichen, werden im Folgenden der Wälzkontakt und dessen Ausfallmechanismus beschrieben. Die in diesem Abschnitt verwendeten Informationen zu Wälzlagern (REBs), einschließlich Abbildung 4, stammen aus Quelle [10].
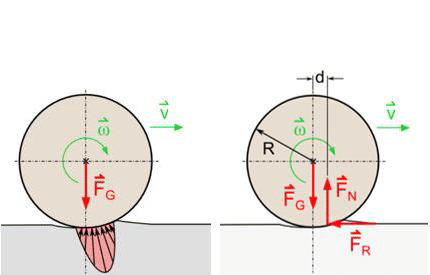
Figure 4. Rolling contact
Der Rollwiderstand entsteht dadurch, dass sich sowohl der Wälzkörper als auch die Oberfläche während des Abrollens verformen. Obwohl diese Verformung elastisch ist, treten auch Vorgänge auf, die zu Energieverlusten führen. Unter anderem kommt es bei exzentrischem Abrollen zu einem Gleitanteil der Rollbewegung, der Verdichtungsarbeit oder plastische Verformungen im Untergrund verursacht.
Der Rollwiderstandskoeffizient (cR) beschreibt das Verhältnis zwischen der Belastungskraft und der Reibungskraft (siehe Gleichung 7), ähnlich wie Gleichung 1 für Gleitlager. Neben der Belastung und der Geschwindigkeit ist der wichtigste Einflussfaktor auf die Höhe der Reibungskraft bei Gleitlagern die Viskosität des Fluids. Bei einem Wälzkontakt sind dagegen die Materialien und die Geometrie der Wälzkörper sowie des Außen- und Innenrings entscheidend.
2.2.3 Reibungsverlustleistung
Die Reibungsverlustleistung sowohl bei hydrodynamischer Schmierung als auch bei einem Wälzkontakt wird als Produkt aus der Scher- beziehungsweise Reibungskraft und der relativen Gleitgeschwindigkeit definiert, wie aus Gleichung 8 hervorgeht.
PR = vFRT (8)
Änderungen der Reibungsverlustleistung sind insbesondere für die Beschreibung des Ausfallmechanismus im folgenden Abschnitt von Bedeutung.
2.3 Ausfallmechanismus von Lagern
2.3.1 Ausfallmechanismus hydrodynamischer Gleitlager
Der Hauptauslöser für den Ausfall von Gleitlagern ist eine Zunahme der Reibungsverlustleistung. Für alle weiteren Betrachtungen wird vorausgesetzt, dass das Lager korrekt ausgelegt ist, das heißt, dass das Lagerspiel richtig gewählt wurde und die Viskosität für die jeweiligen Anwendungsbedingungen ausreichend ist. Dadurch wird im Allgemeinen eine robuste Funktionsweise des Lagersystems gewährleistet.
In all diesen Fällen tritt ein Ausfall „lediglich“ infolge einer verstärkten Mischreibung beziehungsweise eines erhöhten Kontaktdrucks zwischen den Rauheitsspitzen auf. Gleichung 9 und Abbildung 5 beschreiben die Zusammenhänge, die die thermische Stabilität bestimmen.
PQ + PH > PR + (Pext) (9)
Thermische Stabilität ist gewährleistet, solange die erzeugte Reibungsverlustleistung PR geringer ist als die Summe aus der Wärmeleitung PH über die Welle und das Lagergehäuse sowie dem Wärmeabtransport durch den Ölquerstrom PQ. Letzterer hängt von der Wärmekapazität des Schmiermittels ab. Wärmestrahlung und externe Wärmequellen werden dabei vernachlässigt.
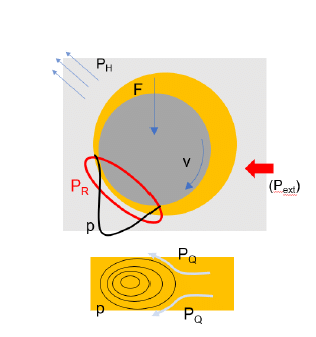
Figure 5. Principle of the heat transfer of a hydrodynamic sliding bearing, equation 9
Eine Zunahme der Reibungsverlustleistung kann durch das Eindringen von Partikeln, eine unzureichende Ölversorgung, Materialermüdung, übermäßige Überlastung oder eine zu starke Fehlausrichtung ausgelöst werden. Dadurch steigt die Systemtemperatur an. Dieser Temperaturanstieg steht mit einer Verringerung der Schmierfilmdicke \\(h\\) in Zusammenhang, wie in Abbildung 2 dargestellt. Ursache dafür ist die temperaturbedingte Abnahme der Schmierstoffviskosität (Abbildung 6). Infolgedessen verstärkt sich die Mischreibung.
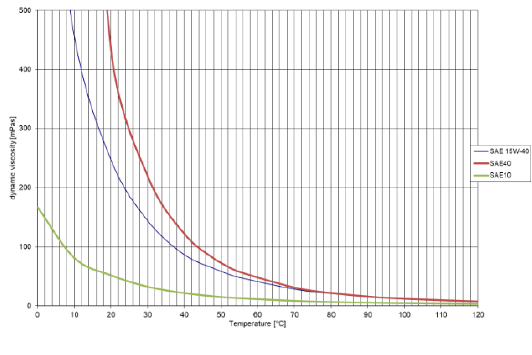
Figure 6. Temperature-dependent dynamic viscosities of single-grade and multigrade SAE oils
Diese positive Rückkopplung führt schließlich aufgrund thermischer Instabilität zum Festfressen des Lagers. Da der Reibungskoeffizient bei Mischreibung 10- bis 20-mal höher ist als bei rein hydrodynamischer Scherung (siehe Abbildung 2), schreitet die Schadensausbreitung unter typischen Motorlast- und Drehzahlbedingungen innerhalb weniger Sekunden voran. Die Aufzeichnungen des Prüfstands sowie Bilder neuer und ausgefallener Lagerschalen werden in Abschnitt 3 gezeigt.
2.3.2 Ausfallmechanismus von Wälzlagern und Erkennungsmethoden
Im Gegensatz zum Ausfall hydrodynamischer Gleitlager sind die Auswirkungen bei Wälzlagern (REBs) hinsichtlich der Entstehung von Schäden teilweise ähnlich (z. B. durch das Eindringen von Schmutz, unzureichende Ölversorgung, Materialermüdung oder Fehlausrichtung), unterscheiden sich jedoch deutlich hinsichtlich der Schadensausbreitung.
Obwohl die gesamte Reibungsverlustleistung von Wälzlagern und hydrodynamischen Gleitlagern unter stabilen Betriebsbedingungen in einem ähnlichen Bereich liegt, unterscheidet sich die Veränderung dieser Verlustleistung beim beginnenden Lagerausfall. Der Rollwiderstandskoeffizient \\(c_R\\) (vgl. Abschnitt 2.1.2) bleibt konstant, solange die Geometrie und die Materialintegrität des Gesamtsystems erhalten bleiben. Bei einer erheblichen Beeinträchtigung der Rollbewegung durch die zuvor beschriebenen Einflüsse dauert es vergleichsweise lange, bis sich Schäden entwickeln: typischerweise Tage, Wochen oder manchmal sogar einen Monat.
Darüber hinaus weisen Wälzlager normalerweise ein charakteristisches NVH-Profil (Noise, Vibration and Harshness – Geräusch, Schwingung und Rauheit) auf, das von ihrem Typ und ihren Abmessungen abhängt. Auf Grundlage dieses charakteristischen Profils lassen sich mithilfe einer Frequenzspektrumanalyse Unregelmäßigkeiten sowie beginnende oder fortschreitende Schäden erkennen. Durch den Einsatz geeigneter Messsysteme in Kombination mit rechtzeitiger Wartung können dadurch Folgeschäden vermieden werden.
2.4 Lagerspezifische Messsysteme
Neben den Messgeräten der standardmäßigen Steuerungssysteme zur Erfassung des Öldrucks können auch die Schmierfilmdicke und der allgemeine Zustand des Lagersystems überwacht werden. Dadurch lässt sich das Wissen über das Verhalten des Schmierfilms erweitern und ein detaillierteres Verständnis dafür gewinnen. Im folgenden Abschnitt werden die Messprinzipien und Messsysteme beschrieben.
2.4.1 Messung der Schmierfilmdicke mittels elektrischer Impedanz
Die Messeinrichtung erkennt Metall-Metall-Kontakte und ermittelt die relative Schmierfilmdicke anhand des elektrischen Impedanzprinzips, ohne dass ein Sensor direkt in das Lager integriert werden muss.
Unter Mischreibungsbedingungen stehen die metallischen Oberflächen der Welle und der Lagerbuchse in direktem Kontakt. In diesem Zustand weist das Lager einen niedrigen elektrischen Widerstand auf, da die metallischen Komponenten einander berühren. Bei hydrodynamischer Schmierung werden die metallischen Oberflächen dagegen durch einen dünnen Schmierfilm voneinander getrennt. Der elektrische Widerstand ist hoch, und das Lager verhält sich wie ein Kondensator. Mit zunehmender Schmierfilmdicke nimmt die Kapazität ab. Die elektrische Impedanz des Lagers ergibt sich aus dem Zusammenspiel von Widerstand und Kapazität, genauer gesagt aus ihrer Parallelschaltung, wie in Abbildung 7 dargestellt.
Die Impedanz liefert somit Informationen darüber, ob ein Metall-Metall-Kontakt vorliegt und wie dick der Schmierfilm ist. Diese Informationen werden im Parameter kmix zusammengefasst, der den Grad der Mischreibung beschreibt. Ein Wert von 0 entspricht einem kontinuierlichen metallischen Kontakt, während ein Wert von 100 einer vollständig hydrodynamischen Schmierung entspricht.
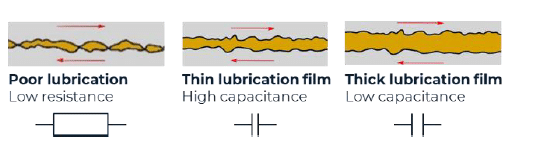
Figure 7. Electric behavior of lubricated contacts
Die Messung erfolgt, indem eine Kontaktbürste an die Welle angelegt, der Lagersitz durch eine Aluminiumoxidbeschichtung elektrisch isoliert und über eine Kontaktsonde an der Lagerbuchse ein hochfrequentes Signal an das Lager angelegt wird. Die Dokumentation in diesem Abschnitt wurde von HCP Sense bereitgestellt.
2.4.2 Überwachung des Schmierfilmdrucks
Der Schmierfilmdruck kann mit einem piezoelektrischen Sensor gemessen werden, der normalerweise zur Messung des Zylinderdrucks verwendet wird. Da die auftretenden Spitzendrücke etwa zehnmal höher sind als der maximale Verbrennungsdruck, wurde der Sensor Piezocryst H-Serie (Abbildung 8) mit einem Druckmessbereich von bis zu 8000 bar ausgewählt.
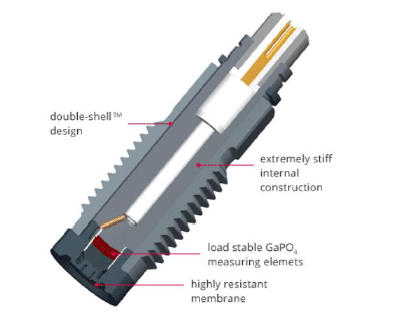
Figure 8. Piezocryst H-series sensor scheme [11]
Für aussagekräftige Druckmessungen im hydrodynamischen Schmierfilm sind ein geringes Totvolumen und eine ausreichende Abdichtung erforderlich. Abbildung 9 zeigt einen Querschnitt der Sensorbaugruppe für den Aufbau des Lagerprüfstands.
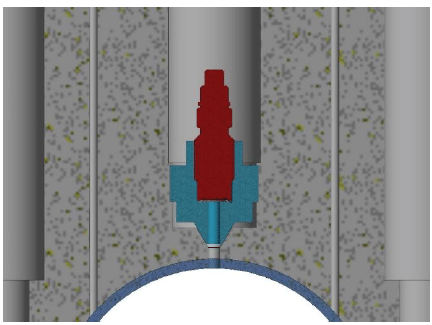
Figure 9. Rig assembly of the Piezocryst sensor (red) and sealing adaptor (blue)
Da das Lagergehäuse des Prüfstands im Bereich der höchsten Belastung eine tiefe Bohrung für die Druckmessung benötigt, wurde für eine fachgerechte Installation ein zusätzlicher Dichtungsadapter verwendet.
2.4.3 Schallemissionen des Lagers
Schwingungen, die durch Unregelmäßigkeiten oder Reibungsvorgänge innerhalb des Lagers entstehen, können anhand von Vibrations- oder Akustiksignalen erkannt werden. Solche Schallemissionen des Lagers lassen sich in Schwingungen und akustische Emissionen (AE, Acoustic Emissions) unterteilen.
Erstere sind durch Signalfrequenzen von bis zu 50 kHz gekennzeichnet, während Letztere Frequenzen oberhalb dieses Bereichs aufweisen. Da die Spitzenfrequenzen bei Verschleißvorgängen an Lagern üblicherweise bei etwa 1100 kHz (Adhäsionsverschleiß) beziehungsweise zwischen 250 und 1000 kHz (Abrasionsverschleiß) liegen [12], wurden für die Erkennung des Lagerzustands mithilfe von AE-Messungen folgende Sensoren ausgewählt:
- Kistler 8152C (Frequenzbereich: 100–900 kHz)
- Physical Acoustics MICRO-200HF (Frequenzbereich: 500–4500 kHz)
- Qawrums W500 (Frequenzbereich: 100–1000 kHz)
Abhängig von den jeweiligen Montagebedingungen und der Zugänglichkeit eines Gleitlagers in einem Verbrennungsmotor ermöglichen AE-Sensoren eine nichtinvasive und detaillierte Erkennung des Lagerzustands. Darüber hinaus kann von einem grundlegenden Zusammenhang mit anderen Methoden der Zustandsüberwachung, wie beispielsweise der Messung des Schmierfilmdrucks, ausgegangen werden.
2.4.4 Erkennung des Mischreibungszustands
Eine Unterbrechung des Schmierfilms infolge eines bestimmten Betriebszustands oder eines Defekts führt aufgrund der erhöhten Reibungsverlustleistung zu einem Temperaturanstieg (siehe auch die Abschnitte 2.1 und 2.2). Aufgrund der großen Masse der rotierenden Welle erwärmt sich die Lagerschale stärker. Dadurch entsteht infolge des Seebeck-Effekts eine elektrische Spannung zwischen der Lagerschale und der rotierenden Welle. Diese Spannung wird vom Gerät BEAROMOS® erfasst. Die grundlegende Funktionsweise ist in Abbildung 10 dargestellt.
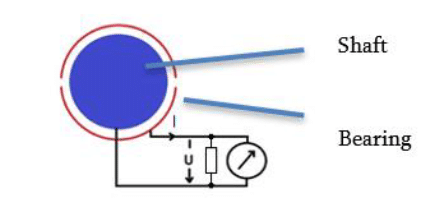
Figure 10. Measuring principle of the sensor
Der Sensor wird mithilfe einer kundenspezifischen Anpassung am freien Wellenende angeschlossen, wie in Abbildung 11 dargestellt. Da der Kontakt mit dem Wellenende von außerhalb des Maschinengehäuses hergestellt wird, sind keine Eingriffe in das Maschineninnere erforderlich. Die wesentlichen Informationen sowie die Abbildungen 10 und 11 in diesem Abschnitt basieren auf der Bedienungsanleitung für BEAROMOS von Schaller (183008).
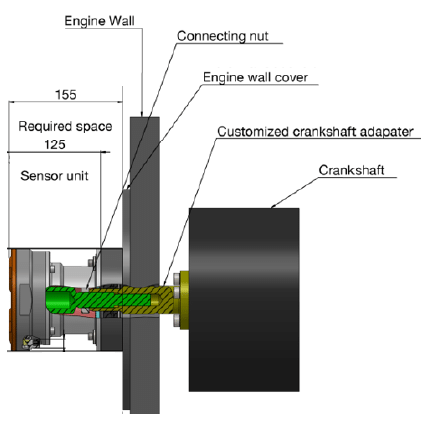
Figure 11. BEAROMOS sensor assembly CAD cross section
2.5 Herausforderungen bei der Datenverarbeitung
Die verschiedenen Messsysteme zur Zustandsüberwachung von Lagern stellen unterschiedliche Herausforderungen an die Datenverarbeitung. Während die Messungen der akustischen Emissionen (AE) und des Schmierfilmdrucks mit einem Yokogawa ScopeCorder mit ähnlich hohen Abtastraten aufgezeichnet werden, erfolgen die Messungen der Schmierfilmdicke und des Mischreibungszustands in der Regel mit vergleichsweise niedrigen Abtastraten.
Durch die Komprimierung und Reduzierung der Abtastrate der AE- und Drucksignale können diese direkt mit den Daten der Messverfahren mit niedrigerer Auflösung verglichen werden. Dabei können jedoch charakteristische Details verloren gehen, die für diese Messprinzipien von Bedeutung sind.
Darüber hinaus stellt eine präzise Messung und Ereignisauslösung für tatsächlich synchronisierte Messungen eine erhebliche Herausforderung dar. Dies gilt insbesondere für die Erfassung von Verschleiß- und Ausfallereignissen an Lagern.
3 VALIDIERUNG DES LAGERSYSTEMS
Da moderne Großmotoren mit innerer Verbrennung komplexe Maschinen sind, die aus zahlreichen Komponenten und einer großen Anzahl von Lagerstellen bestehen, eignen sie sich nicht für eine detaillierte Untersuchung grundlegender Ausfallmerkmale. Darüber hinaus ist es kostspielig und zeitaufwendig, einen Lagerausfall gezielt herbeizuführen. Daher wurden detaillierte Untersuchungen an einem hydrodynamischen Lagerprüfstand durchgeführt, um das Verständnis des Systems zu verbessern. Zusätzlich zur standardmäßigen Messtechnik wurden fortschrittliche Messsysteme, wie in Abschnitt 2.3 beschrieben, getestet. Dabei kam auch ein validiertes Simulationsmodell des Prüfstands zum Einsatz.
3.1 Ausstattung des Miba-Prüfstands
Abbildung 12 zeigt den allgemeinen Aufbau des für die Untersuchungen verwendeten Miba-Prüfstands. Die Konstruktion wurde so einfach wie möglich gehalten, um eine schnelle und unkomplizierte Montage sowie einen einfachen Umbau zu ermöglichen. Um Folgeschäden am Antriebsstrang bei gezielt herbeigeführten Festfressereignissen zu vermeiden, wurde zwischen der Zwischenwelle und dem elektrischen Antrieb eine Scherstiftkupplung installiert, die in Abbildung 12 nicht dargestellt ist.
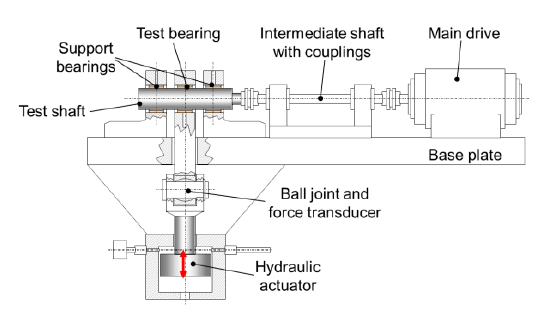
Figure 12. Scheme of Miba bearing test rig
Tabelle 1 enthält die wichtigsten technischen Kenngrößen des Prüfstands, welche die Randbedingungen für die Lagerprüfungen festlegen. Der Prüfstand wurde so ausgelegt, dass er motorähnliche p-v-Werte bei typischen Belastungsfrequenzen erreicht. Zudem verfügt er über ein Ölaufbereitungssystem, mit dem die erforderlichen Öltemperaturen, Öldrücke und Öldurchflussmengen eingestellt werden können.
Table 1. Test rig specification
| Test rig parameters | Values | Units |
|---|---|---|
| Shaft diameter | 65–85 | mm |
| Rotation speed | 25–7500 | rpm |
| Sliding velocity | 0.1–30 | m/s |
| Drive torque | 0–420 | Nm |
| Load | 0–600 | kN |
| Load frequency | 0–50 | Hz |
| Oil inlet temperature | 20–170 | °C |
| Oil flow rate | 0–20 | l/min |
Eine moderne Messtechnik ist ebenso wichtig wie der Prüfstand selbst. Sie wird für die Steuerung, die Interpretation der Versuchsergebnisse sowie die Kalibrierung und Validierung von Simulationsmodellen benötigt. Die standardmäßige Messtechnik ist in Tabelle 2 aufgeführt. Die fünf zuerst aufgeführten Temperatursensoren gehören zum sogenannten Prüflager, das sich zwischen zwei Stützlagern befindet. Diese Stützlager, die jeweils die Hälfte der Belastung aufnehmen, sind mit zusätzlichen Temperatursensoren ausgestattet.
Table 2. Test rig standard measurement equipment
| Measurement parameter | Units |
|---|---|
| Temperature sensors x 5 | °C |
| Rotation speed | rpm |
| Drive current | A |
| Drive torque | Nm |
| Load | kN |
| Load frequency | Hz |
| Oil inlet temperature | °C |
| Oil flow rate | l/min |
| Oil pressure | bar |
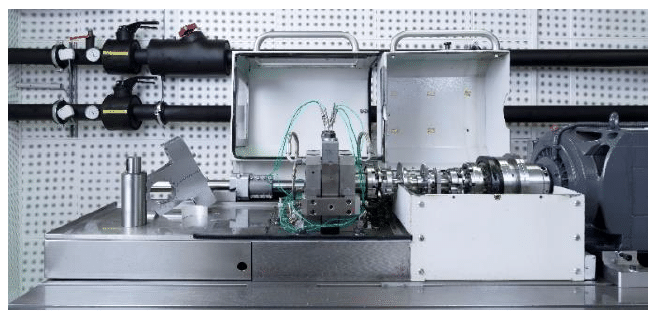
Figure 13. Picture of bearing test rig with open covers
3.2 Bewertung und Interpretation der Ergebnisse der Lagerprüfungen
Um die anschließende Bewertung der Ergebnisse besser nachvollziehen zu können, ist eine kurze Beschreibung der ausgewählten Prüfprogramme erforderlich. Der Schwerpunkt liegt dabei auf der Belastungshöhe und der Belastungsfolge. Die allgemeinen Randbedingungen wurden innerhalb des in Abschnitt 3.1 beschriebenen Betriebsbereichs des Prüfstands konstant gehalten.
Es wurden sogenannte „Festfresslast“-Versuche (Seizure Load Tests) ausgewählt, um den Prüfstand gezielt in kritische Betriebszustände zu bringen. Wie der Name bereits andeutet, enden diese Versuche mit dem Festfressen des Lagers. Um solche Ereignisse herbeizuführen, wird die Belastung schrittweise von 10 auf 300 kN erhöht, was einer spezifischen Lagerbelastung von 5 bis 130 MPa entspricht. Um auch die Belastungsfolge zu berücksichtigen, wird die schrittweise Belastungserhöhung sowohl mit einer statischen als auch mit einer dynamischen Belastung bei einer Frequenz von 50 Hz kombiniert. Die standardmäßigen Aufzeichnungsergebnisse der statischen und dynamischen Festfresslastversuche sind in Abbildung 14 beziehungsweise Abbildung 16 dargestellt.
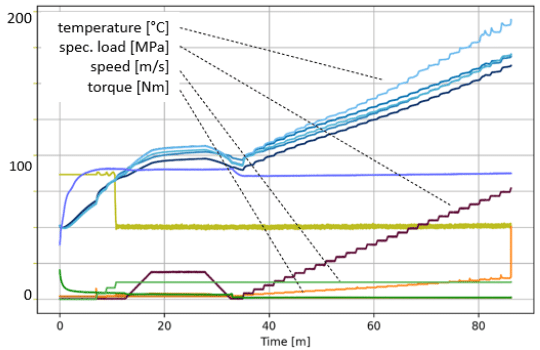
Figure 14. Standard rig recorder measurement results of a static seizure load test
Abgesehen von der standardmäßigen Einlaufphase während der ersten 30 Betriebsminuten ist die schrittweise Erhöhung der Belastung deutlich erkennbar. Parallel zur Belastung (rot) zeigen das Drehmoment (orange) und die Temperatur an der Lageraußenseite (blau) einen kontinuierlichen Anstieg der Reibungsverlustleistung.
Aufgrund der niedrigen Abtastfrequenz von 0,5 Hz kann das standardmäßige Aufzeichnungssystem den Festfressvorgang nicht präzise genug erfassen. Deshalb wird parallel ein Ringspeicher eingesetzt, der die Daten mit einer höheren Abtastfrequenz von 1 kHz aufzeichnet. Die entsprechenden Ergebnisse für den statischen Festfresslastversuch sind in Abbildung 15 dargestellt.
Das Drehmoment (orange) und – erwartungsgemäß – der Strom des elektrischen Antriebs (hellgrün) steigen innerhalb von Zehntelsekunden drastisch an. Der Drehmomentgradient dient als primäres Auslösekriterium für den Abbruch des Versuchslaufs. Da der Temperaturanstieg eine Folge der zunehmenden Mischreibung und der thermischen Trägheit ist, tritt der blau markierte Temperaturanstieg von bis zu 250 °C geringfügig nach dem Drehmomentmaximum auf.
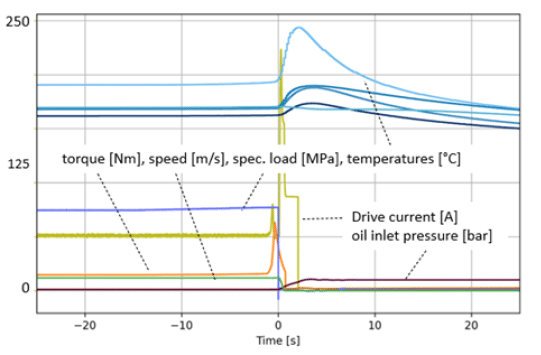
Figure 15. Ring buffer recorder measurement results of a static seizure load test
Wie Abbildung 16 zeigt, ist das Verhalten beim dynamischen Festfresslastversuch ähnlich. Allerdings weisen die Temperatursignale bereits mehrere Minuten vor dem Ausfall auf eine erhebliche Mischreibung hin.
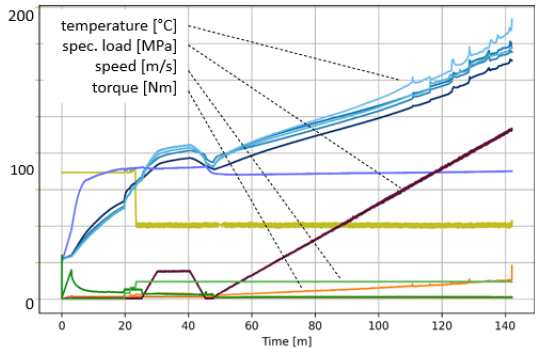
Figure 16. Standard rig recorder measurement results of a dynamic seizure load test
Um das Verhalten des Lagers noch besser zu verstehen, wurden im Rahmen der laufenden Forschungsarbeiten zusätzliche Messsysteme getestet. Auf Grundlage der in Abschnitt 2.4 aufgeführten Messtechnologien werden die zusätzlichen Ergebnisse im folgenden Abschnitt interpretiert.
3.2.1 Detaillierte Auswertung der Prüfstandsergebnisse
Zusätzlich zu den oben beschriebenen Daten des standardmäßigen Prüfstands-Aufzeichnungssystems bestätigt die Analyse der elektrischen Impedanz eindeutig, dass eine zunehmende Mischreibung den Festfressvorgang auslöst. Für den statischen Festfresslastversuch zeigt Abbildung 17 den Parameter kmix (beschrieben in Abschnitt 2.4.1) während der letzten 40 Minuten vor dem Festfressereignis. Bei niedriger und mittlerer Belastung weist der Parameter auf ein vollständig hydrodynamisches Verhalten hin (kmix = 100). Mit zunehmender Belastung sinkt der Wert, bis der Mittelwert unter 50 liegt und schließlich das Festfressen eintritt.
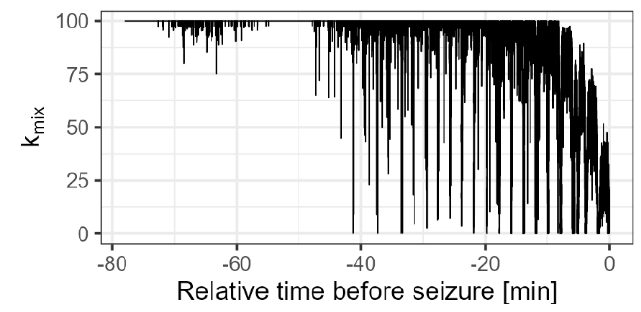
Figure 17. kmix decrease during a static seizure load test
Um diese Vorgänge noch deutlicher zu veranschaulichen, werden in Abbildung 18 und Abbildung 19 zwei kurze Messsequenzen mit einer Dauer von jeweils 0,5 Sekunden dargestellt. Die detaillierte Aufzeichnung von kmix bei einem dynamischen Festfresslastversuch mit einer Belastung von 290 kN zeigt einen Wert von kmix = 100, was einem vollständig hydrodynamischen Betrieb entspricht.
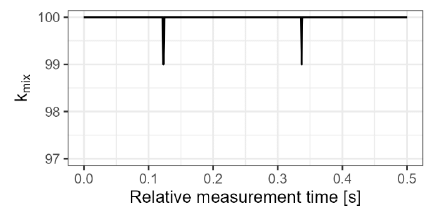
Figure 18. kmix recording detail of a dynamic seizure load test @ 110 kN load
Im Gegensatz dazu zeigt die Messsequenz bei 290 kN starke Schwankungen des kmix-Signals zwischen etwa 0 und 100, die mit der Belastungsfrequenz übereinstimmen. Dies bestätigt eine erhebliche Mischreibung unter maximaler Belastung.
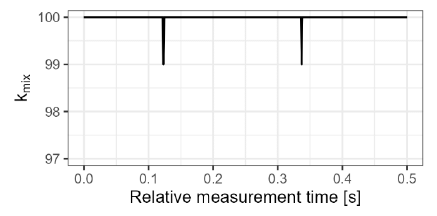
Figure 19. kmix recording detail of a dynamic seizure load test @ 290 kN load
Da das Festfressereignis nur wenige Minuten nach dieser Messsequenz auftrat (Abbildung 19) und die Ergebnisse mit den Messungen bei niedriger Abtastfrequenz in Abbildung 16 und Abbildung 17 übereinstimmen, scheint der Parameter kmix aus dem Impedanzmesssignal ein geeigneter Indikator für die Erkennung eines kritischen Betriebszustands des Lagers zu sein.
Ähnlich wie bei den Impedanzmessungen nimmt auch die Intensität der AE-Signale mit steigender Belastung zu. Wie Abbildung 20 zeigt, steigt der mittlere quadratische Mittelwert (RMS, Root Mean Square) aus kontinuierlich ausgelösten AE-Messungen – jeweils zweisekündige Messfenster – während eines dynamischen Festfresslastversuchs bis zum abschließenden Festfressereignis an. Dabei ist die Einlaufphase nicht berücksichtigt. Der durch die Standardabweichung des RMS-Werts dargestellte Schwankungsbereich spiegelt zusätzlich die dynamischen Belastungen während des Prüfprogramms wider.
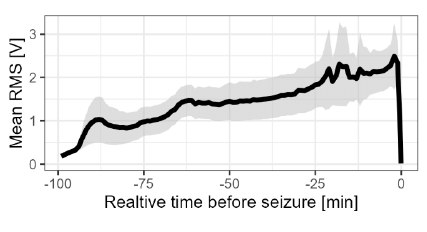
Figure 20. Acoustic emission intensity increase during dynamic seizure tests. The mean RMS values and the ±standard deviation band of the RMS values were obtained with the Kistler 8152C AE sensor (repeated measurements triggered, each recording for two seconds).
Wie in Abbildung 21 dargestellt, korrelieren die Messungen des AE-Sensors mit den dynamisch aufgebrachten Laständerungen bei einer Frequenz von 50 Hz. Die unterschiedlichen RMS-Niveaus der beiden Messungen mit hoher zeitlicher Abtastfrequenz verdeutlichen erneut, dass die Intensität des AE-Signals mit zunehmender dynamischer Belastung steigt (vgl. Abbildung 20).
Obwohl die Messungen des Schmierfilmspaltdrucks grundsätzlich mit den AE-Signalen korrelieren, entsprechen die Messwerte nicht den Erwartungen. Einerseits stimmen weder die Größenordnung der gemessenen Werte noch der detaillierte Kurvenverlauf mit den Simulationsergebnissen überein, die um mehr als 100 MPa höhere Maximaldrücke ergaben (vgl. Abschnitt 3.2.2). Andererseits scheint der Druck bei geringerer Belastung höher zu sein, was den grundlegenden physikalischen Erwartungen widerspricht.
Die Ursachen für diese uneindeutigen Ergebnisse müssen noch abschließend geklärt werden und sind derzeit Gegenstand detaillierter Untersuchungen. Mögliche Erklärungen sind bislang ungeklärte Effekte an der Messposition des Schmierfilmspaltdrucks, Dämpfungseffekte durch Lufteinschlüsse, den Schmierfilm oder die Verschraubung des Drucksensors – insbesondere bei hohen Belastungen – sowie bisher nicht erkannte Fehlfunktionen der Messgeräte.
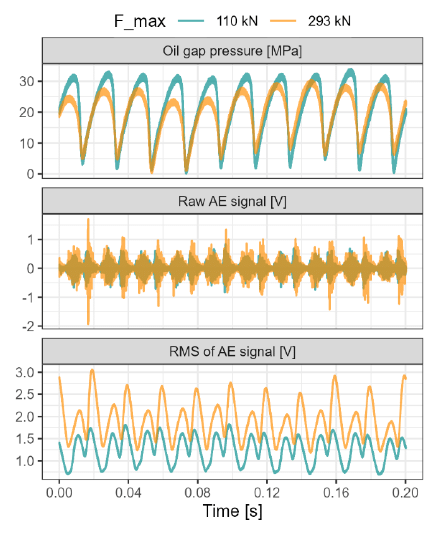
Figure 21. Comparison of acoustic emission measurements (Kistler 8152C) and oil gap pressure measurements (Piezocryst H-series) at two max. load levels during a dynamic seizure test
Wird anstelle des Schmierfilmspaltdrucksensors ein schnell reagierender Temperatursensor installiert, kann die Temperatur an der Lageroberfläche mit den standardmäßigen Temperaturmessungen an der Lageraußenseite verglichen werden. Wie Abbildung 22 zeigt, korrelieren die Messungen an der Lageroberfläche mit den Messungen an der Lageraußenseite. Zudem liegt die durchschnittliche Oberflächentemperatur in einer vergleichbaren Größenordnung.
Darüber hinaus korrelieren die Lagertemperaturen mit den Öltemperaturen und der auf das Lager ausgeübten dynamischen Belastung. Dies verdeutlicht erneut das Potenzial relativ einfacher Temperaturmessungen für die Zustandsüberwachung von Lagern.
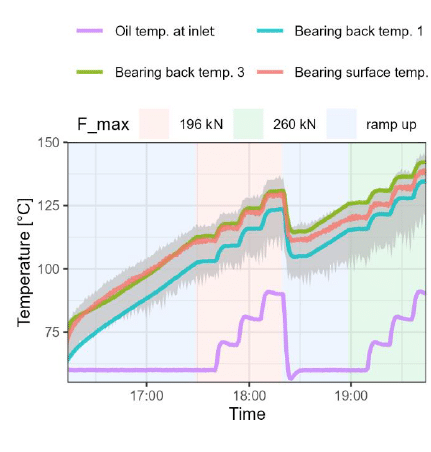
Figure 22. Fast temperature measurement at the bearing surface (mean with 5% and 95% temperature percentiles during load cycles in gray) and two standard bearing back temperature measurements
Aufgrund eines Problems mit der internen Kontaktierung des BEAROMOS-Geräts konnten während dieser Messkampagne keine aussagekräftigen Messdaten gewonnen werden.
3.2.2 Validierung der Prüfstandssimulation
Es wurde ein detailliertes Simulationsmodell des Prüfstandsaufbaus erstellt. Dieses umfasst eine grundlegende statische (strukturelle) Verformungsanalyse sowie eine dynamische Modalanalyse, um alle relevanten Einflussfaktoren vor der EHD-Modellierung zu berücksichtigen. Das EHD-Modell liefert dabei die dynamische Reaktion des Prüfstands unter zyklischer Belastung.
Die hydrodynamische Validierung des Simulationsmodells wurde bereits zuvor anhand von Nachuntersuchungen des Verschleißprofils der Lager, Temperaturvergleichen und Drehmomentvergleichen durchgeführt. Zuverlässige Messungen der Schmierfilmdicke und des maximalen Schmierfilmdrucks konnten bislang jedoch nicht erreicht werden.
Entsprechend der Signalanalyse für den dynamischen Festfresslastversuch bei 100 und 290 kN werden in den Abbildungen 25 bis 27 einige wesentliche Ergebnisse der EHD-Simulationen dargestellt. Bevor die Einzelheiten betrachtet werden, vermittelt Abbildung 23 einen allgemeinen Eindruck von der Verteilung der Schmierfilmdicke am Prüfstand. Der wichtigste Einflussfaktor ist dabei die Durchbiegung der Welle, die zu einem erheblichen Kantenkontakt führt. Einlaufvorgänge werden hierbei nicht berücksichtigt. Mit zunehmender Belastung verstärkt sich dieser Kantenkontakt.
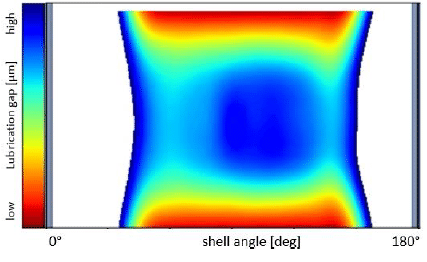
Figure 23. Test rig EHD simulation result of oil film thickness at 290 kN load
Beim Vergleich der Belastungssituationen zwischen 110 und 290 kN bestätigt die Auswertung der Reibungsverlustleistung infolge des Kontakts zwischen den Rauheitsspitzen erneut den wesentlichen Unterschied, der in Abbildung 24 dargestellt ist.
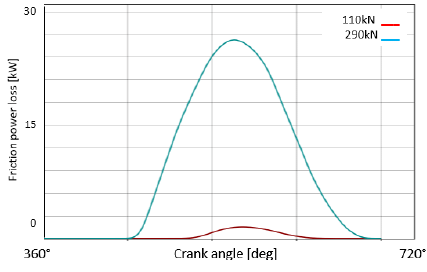
Figure 24. Test rig simulation: Asperity friction power loss for 110 kN and 290 kN load in a single loading cycle of a dynamic seizure load test.
Es ist jedoch wichtig zu beachten, dass die absoluten Werte der Reibungsverlustleistung infolge des Rauheitsspitzenkontakts für den Vergleich mit der Simulation nicht repräsentativ sind, da die anfängliche Lagergeometrie keine Einlaufvorgänge berücksichtigt. Darüber hinaus haben die Rauheit und die Härte der Materialien einen entscheidenden Einfluss, werden im Modell jedoch lediglich statistisch berücksichtigt.
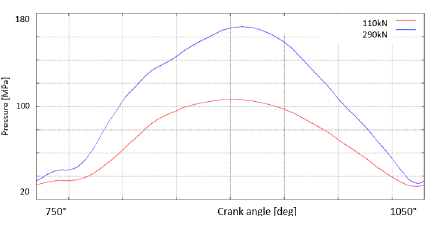
Figure 25. Test rig simulation, Hydrodynamic pressure on 90° shell angle position for 110 kN and 290 kN load
Im Gegensatz zur Zunahme der Kraft um etwa 260 % (von 110 auf 290 kN) steigt der Schmierfilmdruck in der Lagermitte lediglich um 70 % an (siehe Abbildung 25). Dies ist auf Veränderungen der Druckverteilung infolge von Verformungen zurückzuführen, insbesondere in axialer Richtung. Bei höheren Belastungen tritt der Kantenkontakt stärker hervor und übernimmt einen größeren Anteil der Gesamtkraft (siehe auch Abbildung 23).
Nach dem vollständigen Einlaufen des Systems, also im vollständig hydrodynamischen Betriebsbereich, wird sich die Druckverteilung erneut verändern.
4 ÜBERWACHUNG DES LAGERZUSTANDS IN MEHRZYLINDER-MOTOREN (MCE)
Vielversprechende Konzepte zur Überwachung von Gleitlagern, die auf Grundlage der Ergebnisse grundlegender Untersuchungen an Lagerprüfständen ausgewählt wurden, werden unter realen Bedingungen in einem Mehrzylindermotor (MCE) getestet. Dabei soll geprüft werden, ob sie aussagekräftige Informationen über den Zustand der Lager liefern können, beispielsweise über die Pleuelgroßendlager und die Kurbelwellenhauptlager.
4.1 MCE-Prüfaufbau und Umgebungsbedingungen
Die Motortests werden auf dem MCE-Prüfstand des Large Engines Competence Center (LEC) durchgeführt. Der spezifische Prüfaufbau für diese Studie besteht aus einem Testmotor, der mit einem sogenannten Tandem-Bremssystem verbunden ist. Dieses umfasst eine Wasserbremse und einen elektrischen Dynamometer, siehe Abbildung 26. Mit einer nominalen Bremsleistung von 3,2 MW kann die Wasserbremse mechanische Energie des Motors lediglich in Wärme umwandeln. Der elektrische Dynamometer kann mechanische Energie des Motors in elektrische Energie umwandeln und umgekehrt. Dadurch kann er sowohl als Bremse als auch als Motor für den Prüfmotor fungieren und verfügt über eine Nennleistung von 660 kW. Insgesamt ermöglicht der Tandem-Bremsaufbau eine Bremsleistung von bis zu 3,86 MW bei einem Bremsmoment von bis zu 20 kNm. Zur Infrastruktur des Prüfstandsgebäudes gehören Systeme zur Versorgung mit dem erforderlichen Kraftstoff sowie zur Ableitung der Abgase über ein Schornsteinsystem. Die vom Motor erzeugte Abwärme kann je nach Bedarf entweder in das lokale Fernwärmenetz eingespeist oder über Wärmetauscher auf dem Dach des Gebäudes abgeführt werden. Der aktuelle Prüfstandsaufbau ermöglicht die effiziente Untersuchung zahlreicher unterschiedlicher Verbrennungskonzepte: vom Betrieb mit Erdgas über Dieselbetrieb bis hin zum Betrieb mit alternativen nachhaltigen Kraftstoffen wie Wasserstoff und Methanol.
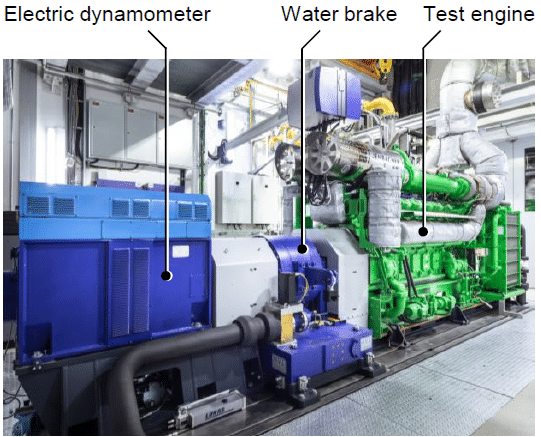
Figure 26. Multicylinder engine (MCE) test bed at the Large Engines Competence Center (LEC)
Bei dem für die Untersuchungen zur Lagerüberwachung eingesetzten MCE handelt es sich um einen großen, schnelllaufenden V60°-Zwölfzylinder-Erdgasmotor von Jenbacher, hergestellt von der INNIO Group. Seine technischen Spezifikationen sind in Tabelle 3 dargestellt.
Table 3. Technical specifications of the test engine
| Parameter | Value |
|---|---|
| Manufacturer | INNIO Group |
| Engine type | J612 |
| Engine layout | V12, 60° bank angle |
| Displacement | 74.9 dm³ |
| Bore × stroke | 190 × 220 mm |
| Rated speed | 1500 min⁻¹ |
| Rated power | 2.245 MW |
| Fuel | Natural gas (H₂ ready) |
| Turbocharging | Single stage with intercooling |
Der Prüfstand ist mit modernster kurbelwinkelbasierter und zeitbasierter Messtechnik ausgestattet, um alle wichtigen Messparameter des Prüfmotors sowie relevanter zugehöriger Systeme zu überwachen und zu erfassen. Zu den standardmäßigen kurbelwinkelbasierten Messparametern gehören die Zylinderdrücke aller zwölf Zylinder sowie die Drücke in den Ansaug- und Abgaskrümmern an ausgewählten Positionen. Insbesondere aus den Zylinderdruckverläufen lassen sich Verbrennungsparameter wie der indizierte mittlere effektive Druck (IMEP), der maximale Zylinderdruck und die Verbrennungsphasenlage ableiten. Zu den standardmäßigen zeitbasierten Messparametern gehören die Motordrehzahl und das Drehmoment an der Kurbelwelle, wodurch sich die Bremsleistung und der effektive mittlere Bremsdruck (BMEP) präzise bestimmen lassen. Weitere Parameter umfassen verschiedene Temperaturen, Drücke und Massenströme relevanter Betriebsmedien wie Ansaugluft, Kraftstoff, Kühlmittel und Schmieröl. Der mittlere Reibungsdruck des Motors (FMEP) kann als Differenz zwischen IMEP und BMEP berechnet werden.
4.2 Fortschrittliche Messtechnik zur Erkennung des MCE-Zustands
Zusätzlich zur oben beschriebenen Standardmesstechnik ist vorgesehen, den Prüfmotor mit spezieller Messtechnik auszustatten, die gezielt auf die Erkennung des Lagerzustands ausgerichtet ist. Im Allgemeinen gelten die Pleuellager als die relevantesten Lager für die Zustandsüberwachung (CM), da sie den anspruchsvollsten Betriebsbedingungen ausgesetzt sind. Ein Pleuellager muss die gesamte Last des zugehörigen Zylinders aufnehmen, während sich normalerweise zwei benachbarte Kurbelwellenhauptlager die momentane Last teilen, die der Zylinder auf den dazwischenliegenden Kurbelzapfen ausübt. Messparameter, die an den Pleuellagern erfasst werden, erfordern jedoch besondere Aufmerksamkeit, da sich die Pleuel während des Motorbetriebs bewegen. Da sich Sensoren an den Pleueln nicht über Kabel mit Datenerfassungsmodulen verbinden lassen, ist eine drahtlose Datenübertragung mithilfe eines Telemetriesystems zwingend erforderlich.
4.2.1 Temperaturen an den Pleuellagern
Ähnlich wie bei den SCE-Tests (Einzylindermotor), die durchgeführt und im Beitrag 023 [13] für den CIMAC-Kongress 2023 beschrieben wurden, werden zwei Pleuel des LEC-J612-MCE mit Telemetrieeinheiten zur Überwachung der Lagertemperatur ausgestattet. Da das in Abbildung 27 dargestellte System induktiv mit Energie versorgt wird, ist grundsätzlich eine zeitlich unbegrenzte Überwachung möglich, die über spezifische, zeitlich begrenzte Entwicklungsaufgaben hinausgeht.
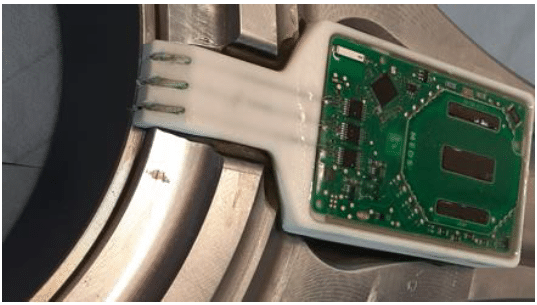
Figure 27. Picture of the Miba telemetric system with 3 thermocouples mounted on a HiPo engine connecting rod
Die grundsätzliche Eignung des Systems für den Einsatz in einem MCE wurde im Jahr 2024 nachgewiesen. Da die Messungen an verschiedenen Pleueln zuverlässige Daten mit nur geringen Abweichungen lieferten, wird die Entwicklung von Diagnoseverfahren einen Schwerpunkt der bevorstehenden Messkampagne bilden.
4.2.2 Schallemission an der Zylinderlaufbuchse oder am Motorkurbelgehäuse
Im Gegensatz zum Installations- und Energieversorgungsaufwand von Telemetriesystemen lassen sich Schallemissionsmessgeräte vergleichsweise einfach am Motor anbringen. Die Datenerfassung und -verarbeitung stellen jedoch aufgrund der großen Datenmengen, die bei hohen Abtastraten entstehen, eine erhebliche Herausforderung dar. Darüber hinaus hängt die Aussagekraft der erfassten Daten wahrscheinlich von der Anzahl und den Positionen der installierten Sensoren ab. Möglicherweise lässt sich ein Mischreibungsereignis diagnostizieren, ohne jedoch dessen Ursprung präzise lokalisieren zu können.
4.2.3 BEAROMOS-System am freien Ende der Kurbelwelle
Wie in Abschnitt 2.4.4 erläutert und in Abbildung 11 dargestellt, kann das BEAROMOS-System zur Erkennung von Mischreibung auch in einem MCE-Prüfaufbau eingesetzt und am freien Ende der Kurbelwelle montiert werden. Im Gegensatz zu den anderen Erkennungssystemen ist keine zusätzliche Abdichtung zwischen Welle und Gehäuse erforderlich. Das System kann einen Mischreibungszustand erkennen, ohne dessen genaue Position zu bestimmen. Die Genauigkeit des Systems wird im Rahmen der laufenden Forschungsarbeiten validiert.
4.2.4 Einschränkungen der Messsysteme
Die zuvor beschriebenen fortschrittlichen Messsysteme zur Erkennung des Lagerzustands weisen sowohl Vor- als auch Nachteile auf. Dazu zählen die Komplexität der Installation, der Datenerfassung und -verarbeitung sowie die Genauigkeit der Positionsbestimmung. Darüber hinaus lassen sich einige Systeme nicht bei Verbrennungsmotoren mit großem Zylinderdurchmesser einsetzen, da eine ausreichende elektrische Isolierung der Welle nicht möglich ist oder der erforderliche Einbauraum fehlt. Auch der Kostenaspekt darf bei Entwicklungsprojekten nicht außer Acht gelassen werden. Dennoch stellen die Validierung von Teilsystemen in Verbindung mit Simulationsmodellen wichtige Lernansätze dar, um auf MCE-Plattformen mit einer möglichst geringen, aber kritischen Komplexität der Messsysteme auszukommen. Ziel ist eine verbesserte Zustandsüberwachung (CM), wie in Abschnitt 2.1 beschrieben, in Kombination mit motorspezifischen Simulationsmodellen und geeigneten ML-Verfahren.
4.3 Maschinelles Lernen für Ansätze zur MCE-Zustandsüberwachung
Für Systeme zur Zustandsüberwachung von MCE-Lagern gelten datengetriebene Ansätze aus dem Bereich der künstlichen Intelligenz, insbesondere aus deren Teilgebiet des maschinellen Lernens (ML), als vielversprechend, um in Datenbanken enthaltene Zusammenhänge zu bewerten und zu modellieren. Sie können auf verschiedene Weise für Aufgaben der Zustandserkennung, des Zustandsvergleichs und der Diagnose eingesetzt werden [2].
Da noch keine Messdaten des LEC-J612-MCE mit lagerspezifischer Instrumentierung verfügbar sind, wird ein auf früheren Forschungsarbeiten basierender Ansatz zur Zustandsüberwachung der Kurbelwellenhauptlager vorgestellt, um das Potenzial eines ML-Ansatzes zu veranschaulichen [1]. Die Temperaturen der Kurbelwellenhauptlager eines schweren sechszylindrigen Reihenmotors für Lastkraftwagen wurden mithilfe von Thermoelementen gemessen. Wie bereits bei den Untersuchungen am Lagerprüfstand beobachtet, gilt die Lagertemperatur – selbst wenn sie nicht direkt an der Oberfläche gemessen wird – als zuverlässiger und schnell reagierender Indikator für Mischreibung. Verschiedene Betriebsparameter des Motors, beispielsweise Last, Drehzahl, Öltemperatur und Öldruck, wurden variiert, um ihren Einfluss auf die Temperaturen der Hauptlager zu untersuchen. Die zugehörige Messdatenbank wurde anschließend verwendet, um ein datengetriebenes Referenzmodell für die Lagertemperatur zu erstellen. Dieses Modell sagt die Lagertemperatur während eines fehlerfreien Betriebs anhand relevanter Motorbetriebsparameter voraus. Das beste Modell basierte auf einer Support-Vector-Regression (SVR) mit einem Radial-Basis-Kernel. Bei der Prüfung mit zuvor unbekannten Daten konnte es die Lagertemperatur mit einem mittleren absoluten Fehler von weniger als 0,3 °C vorhersagen, siehe Abbildung 28. Im Temperaturbereich von etwa 76 °C bis 112 °C sind die Ergebnisse sehr genau. Daher eignet sich das Lagertemperaturmodell als Referenz für den Zustandsvergleich, da selbst geringe Abweichungen zwischen den Modellergebnissen und den gemessenen Werten wertvolle Hinweise auf Anomalien im Lagerzustand liefern können.
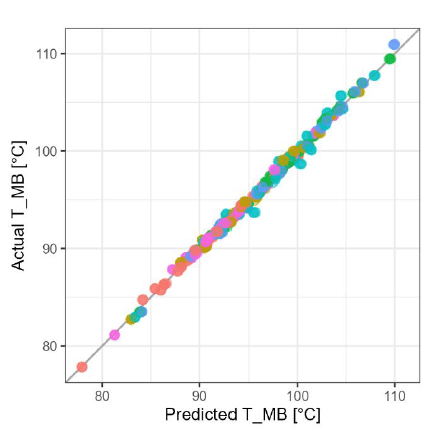
Figure 28. Graphical analysis of main bearing temperature (T_MB) predictions of previously unseen data. Colors depict the different bearing locations
Es wird erwartet, dass ML auch bei der Untersuchung spezifischer Aufgaben der Zustandserkennung, des Zustandsvergleichs und der Diagnose am im Rahmen der aktuellen Forschung eingesetzten J612-Prüfmotor ein wertvolles Hilfsmittel sein wird. ML kann beispielsweise für die erforderliche Datenverarbeitung eingesetzt werden, um mehrere AE-Messungen an unterschiedlichen Positionen des Motors effizient zu analysieren und diese anschließend mit Messungen anderer eingesetzter Messtechnologien in Beziehung zu setzen. Dies wird eingehend untersucht, sobald fortschrittliche lagerspezifische Messdaten des Prüfmotors verfügbar sind.
4.4 EHD-Lagersimulationsmodell des J612
Es wurde ein geeignetes EHD-Lagersimulationsmodell erstellt, um Informationen über das Lagersystem des MCE zu gewinnen, die sich am realen Prüfmotor nicht messen lassen. Einerseits kann dieses Modell dazu beitragen, das allgemeine Verständnis des Lagerverhaltens am untersuchten Prüfmotor zu verbessern. Andererseits können die gewonnenen Informationen genutzt werden, um die Interpretation der Messdaten des Prüfmotors zu verbessern und dadurch fortschrittliche Ansätze zur Zustandserkennung zu erleichtern. Der grundlegende EHD-Simulationsansatz für den Lagerprüfstand, der anhand entsprechender Messungen validiert wurde, kam auch beim J612-Prüfmotor zum Einsatz. Abbildung 29 zeigt den simulierten Öldruck im Schmierfilm an einem Kurbelzapfen und den benachbarten Hauptlagern. Es wird erwartet, dass dieses Modell auch die Schmierfilmstärke und das Mischreibungsverhalten während des Einlaufvorgangs präzise simulieren und die Lagertemperatur unter stationären Betriebsbedingungen vorhersagen kann. Eine geeignete Validierung des MCE-EHD-Modells anhand von MCE-Messdaten steht derzeit jedoch noch aus.
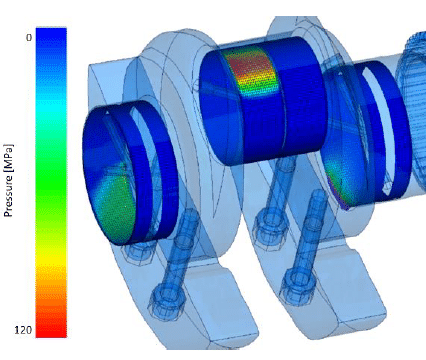
Figure 29. EHD peak total pressure of MB 1-2 and crank pin 1 @ PFP of cylinder 7
Wie in Abschnitt 3 erläutert, wurden verschiedene fortschrittliche Messgeräte am Lagerprüfstand getestet und validiert, um ein detaillierteres Verständnis des hydrodynamischen Systems zu gewinnen. Dies ist notwendig, um die Vorhersagequalität der Lagerfunktion auf MCE-Ebene zu verbessern, da nicht alle am Prüfstand getesteten Messgeräte auch dort eingesetzt werden können. Darüber hinaus erfassen einige Systeme, die sich für eine solche MCE-Installation eignen, beispielsweise das BEAROMOS-System, lediglich den allgemeinen Zustand der Lagerfunktion, ohne die Identifizierung bestimmter Lagerpositionen zu ermöglichen. Daher werden physikalische Modelle und statistische Algorithmen in Kombination mit allgemeinen und lagerspezifischen Messverfahren benötigt, um die Überwachung des Lagerzustands zu verbessern.
5 WIRTSCHAFTLICHE BETRACHTUNGEN
Neben den technischen Einschränkungen bei der Installation von Messgeräten und dem Nachweis ihrer Zuverlässigkeit in MCE-Motoren müssen auch die Kosten berücksichtigt werden, die über den Rahmen von Entwicklungsprojekten hinausgehen. Letztendlich muss der zusätzliche Aufwand durch einen Mehrwert beziehungsweise einen vielversprechenden Business Case gerechtfertigt sein. Daher wurde das sogenannte Hochdrehzahlmotorsegment über einen Zeitraum von 20 Jahren untersucht. Dabei wurden die Absatzmengen von Miba sowie die geschätzte Zuverlässigkeit der Lager berücksichtigt, wobei ausschließlich Hauptlager und Pleuelgroßendlager (BEB) betrachtet wurden. Zwei Szenarien wurden im Hinblick auf unterschiedliche Anwendungs- und Marktgrenzen bewertet. Darüber hinaus wurden die durchschnittlichen Zuverlässigkeitskosten nach einem durch einen Lagerausfall verursachten Motorschaden berücksichtigt, einschließlich der Kosten für die Motorreparatur und die Ausfallzeit. Bei zusätzlicher Überwachungstechnik wurden diese Zuverlässigkeitskosten aufgeteilt: 50 % entfielen auf Motorausfälle und 50 % auf Lagerausfälle ohne Folgeschäden. Die Kosten für den reinen Austausch von Lagern werden mit 10 % der Kosten einer vollständigen Motorüberholung angesetzt, einschließlich Ersatzteilen und Arbeitsaufwand.
- „Volumenmarkt“: Werden alle „Hochdrehzahlmotoren“ mit moderater Belastung (BMEP < 20 bar) und gemeldeten Lagerausfällen berücksichtigt, weisen die Hauptlager- und Pleuellagersysteme eine Zuverlässigkeit von mehr als 99,995 % auf. Eine Aufschlüsselung der Einsparungen bei den oben beschriebenen Zuverlässigkeitskosten ergibt einen Wert von etwa 10 € pro Lagerposition beziehungsweise lediglich 200–500 € pro Motor.
- „Nischenanwendungen“ und Vorserienanwendungen: Bei Motoren mit maximalem Leistungsgewicht (BMEP > 20 bar) und bei Vorserienanwendungen ist die Empfindlichkeit höher, was zu einer geringeren Zuverlässigkeit von 99,95 % bis 99,9 % führt. Da Vorserienanwendungen normalerweise mit höheren Produktionskosten verbunden sind, fallen auch die Reparaturkosten für Motorschäden höher aus. Nach derselben Logik wie zuvor ergibt die Aufschlüsselung der Einsparungen bei den Zuverlässigkeitskosten Werte von 120–400 € pro Lagereinheit beziehungsweise 3.000–12.000 € pro Motor, wobei diese stark vom jeweiligen Anwendungsfall abhängen.
Trotz der globalen Betrachtung der Motorausfallraten, der Schätzungen der Zuverlässigkeitskosten und der möglichen Einsparungen durch zusätzliche Zustandsüberwachungssysteme ist die Schlussfolgerung relativ eindeutig. Da sich die Gesamtbetriebskosten (TCO) für zusätzliche Messtechnik auf etwa 200 € pro Lagereinheit belaufen, sind anspruchsvolle Messsysteme, insbesondere solche zur Überwachung einzelner Lagerpositionen, bei Motorenreihen mit bis zu mittlerer Leistung gemäß Szenario 1 aus wirtschaftlicher Sicht unattraktiv. Im Gegensatz dazu lohnen sich fortschrittliche Messverfahren in Kombination mit verbesserten Zustandsüberwachungssystemen und Simulationsmodellen bei Nischen- und Vorserienanwendungen (Szenario 2) in den meisten Fällen.
6 SCHLUSSFOLGERUNG UND AUSBLICK
Da die Forschung, auf der dieser Beitrag basiert, noch andauert, sind die hier erläuterten Ergebnisse vorläufig. Obwohl die Validierung am J612F-MCE noch nicht begonnen hat und die Verarbeitung sowie Validierung der Prüfstandsdaten noch im Gange sind, konnten bereits wertvolle Erkenntnisse gewonnen werden, die im Folgenden beschrieben werden. Durch den Einsatz fortschrittlicher Messtechniken wie elektrischer Impedanzmessung, Schallemissionsmessung und Drucksensoren konnte das Verständnis des Gleitlagersystems bereits verbessert werden. Weitere vielversprechende Ergebnisse der laufenden Forschung sind:
- Die Weiterentwicklung von Simulationsmodellen und deren geeignete Validierung auf Grundlage von Versuchen am verkleinerten Gleitlagerprüfstand.
- Der Aufbau und die Kalibrierung eines EHD-Simulationsmodells für einen großvolumigen, schnelllaufenden Mehrzylindermotor (MCE).
- Ein Rahmenwerk für verbesserte Methoden zur Ausfallvorhersage von Gleitlagern in schnelllaufenden Großmotoren (HSLEs).
- Der Aufbau von Wissen über den Einsatz und die Funktionsweise spezifischer Messsysteme zur Überwachung von Gleitlagern.
Wie bereits erwähnt, können nicht alle am Gleitlagerprüfstand getesteten Überwachungssysteme auch am MCE eingesetzt werden. Die sieben Hauptlager (MBs) und zwölf Pleuelgroßendlager (BEBs) des MCE-Prüfmotors ermöglichen jedoch die Kombination physikalischer Messgrößen wie spezifischer Temperaturen und Schallemissionen sowie der Erkennung von Mischreibung mit datengetriebenen Algorithmen. Diese Kombination lässt, ergänzt durch Erkenntnisse aus verbesserten physikalischen Modellen, die Vorhersage von Gleitlagerausfällen als realisierbar erscheinen. Dies bietet wiederum das Potenzial, Schäden an nachgelagerten Komponenten zu verhindern und den Bedarf an Maßnahmen zur Verbesserung der Zuverlässigkeit zu minimieren.
7 DEFINITIONEN, AKRONYME UND ABKÜRZUNGEN
ICE: internal combustion engine
SCE: Single-cylinder engine
MCE: Multicylinder engine
HSLE: High-speed large engine
MB: Main bearing
BEB: Big end bearing
BMEP: Break mean effective pressure
PFP: Peak firing pressure
MBD: Multibody dynamics
EHD: Elasto-hydrodynamic
LEC: Large Engine Competence Center
GETS: Green energy and transport systems
REB: Roller element bearing
CM: Condition monitoring
AE: Acoustic emission
ML: Machine learning
CBM: Condition-based maintenance
PdM: Predictive maintenance
TCO: Total cost of ownership
8 DANKSAGUNG
Die Autoren möchten sich für die finanzielle Unterstützung durch das Programm „COMET – Competence Centers for Excellent Technologies“ des österreichischen Bundesministeriums für Klimaschutz, Umwelt, Energie, Mobilität, Innovation und Technologie (BMK), des österreichischen Bundesministeriums für Arbeit und Wirtschaft (BMAW) sowie der Bundesländer Salzburg, Steiermark und Tirol für das COMET-Zentrum (K1) LEC GETS bedanken. Das COMET-Programm wird von der Österreichischen Forschungsförderungsgesellschaft (FFG) verwaltet.
9 LITERATURVERZEICHNIS UND BIBLIOGRAFIE
[1] Laubichler, C., Kiesling, C., Marques da Silva, M., Wimmer, A. and Hager, G. 2022. Data-Driven Sliding Bearing Temperature Model for Condition Monitoring in Internal Combustion Engines. Lubricants. 10, 103.
[2] Kiesling, C., Laubichler, C., Pirker, G., Posch, S. and Wohlthan, M. 2023. Enhancement of Large Engine Technology Through Machine Learning. CIMAC Congress 2023 (Busan, South Korea, 2023).
[3] Miró, G., Tormos, B., Allmaier, H., Sander, D.E. and Knauder, C. 2017. Current trends in ICE wear detection technologies: from lab to field. ASRO Journal of Applied Mechanics. 2, 32–41.
[4] Wan, B., Yang, J. and Sun, S. 2020. A Method for Monitoring Lubrication Conditions of Journal Bearings in a Diesel Engine Based on Contact Potential. Applied Sciences. 10, 5199.
[5] Hager, G., Schallmeiner, S., Nagl, J., Breiteneder, T., Vystejn, J. and Düsing, J.F. 2019. Smart Bearings for Optimized Engine Design and Operation. 17. Tagung Der Arbeitsprozess des Verbrennungsmotors (2019), 328–339.
[6] EN, B. 2017. 13306: 2017; Maintenance—Maintenance Terminology. British Standards Institution: London, UK.
[7] Weck, M. 1983. Werkzeugmaschinen im Wandel — Forderungen der Anwender. Fertigungstechnologie in den neunziger Jahren. Werkzeugmaschinen im Wandel: 298. Sitzung am 7. Juli 1982 in Düsseldorf. VS Verlag für Sozialwissenschaften. 41–79.
[8] Miba 2008. Miba bearing manual Ver. 2008.
[9] Prölß, M., Schwarze, H., Hagemann, T., Zemella, P. and Winking, P. 2018. Theoretical and Experimental Investigations on Transient Run-Up Procedures of Journal Bearings Including Mixed Friction Conditions. Lubricants. 6, 105.
[10] https://www.maschinenbauwissen.de/skript3/mechanik/kinetik/283-rollreibung. Accessed: 2025-03-21.
[11] https://www.piezocryst.com/produkt/H-Serie. Accessed: 2025-03-21.
[12] Hase, A., Mishina, H. and Wada, M. 2012. Correlation between features of acoustic emission signals and mechanical wear mechanisms. Wear. 292–293, 144–150.
[13] Hager, G., Estebanez, G., Flesch, H., Rustler, M., Reisenberger, J. and Lahner, D. 2023. Joint development of the bearing system for AVL’s new high-speed engine platform. CIMAC Congress 2023 (Busan, South Korea, 2023).
10 KONTAKT
Dipl.-Ing. Gunther Hager
Miba Gleitlager Austria GmbH
Dr.-Mitterbauer-Str. 3, 4663 Laakirchen, Austria
Email: gunther.hager@miba.com
Phone: +43 664 8863 7475